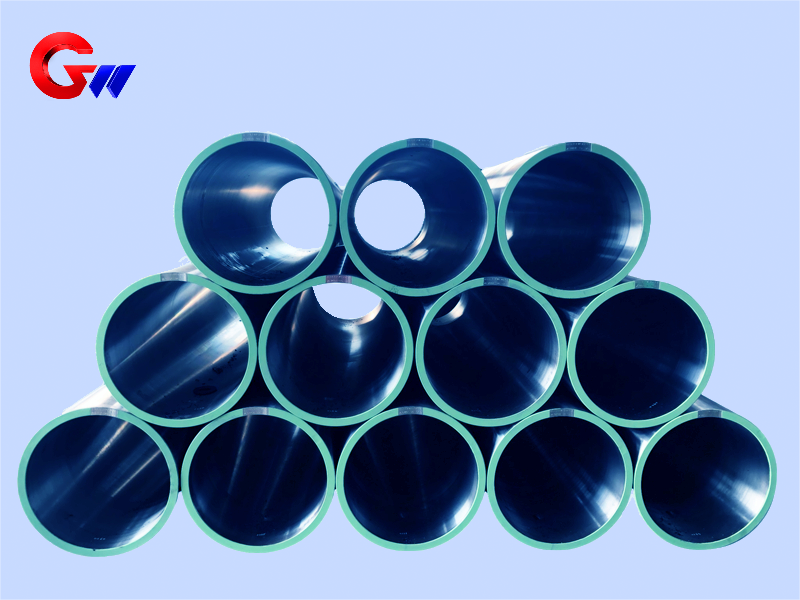
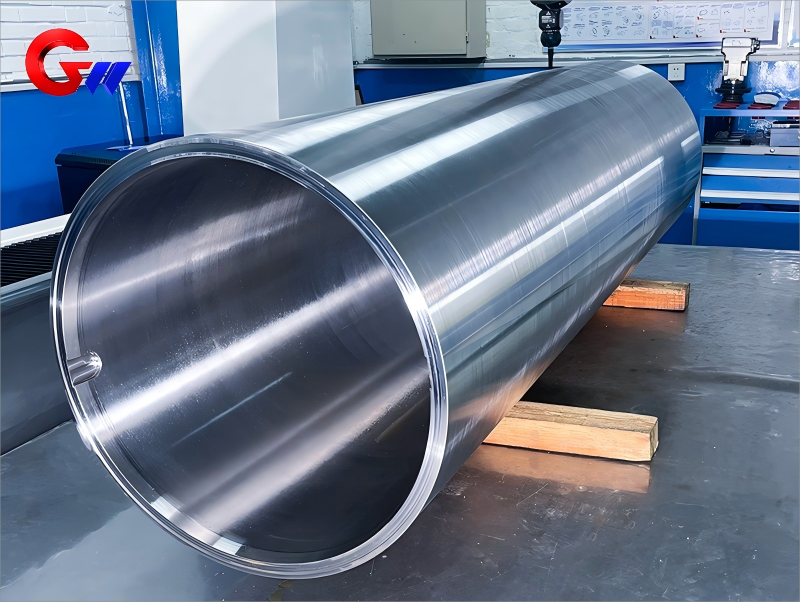
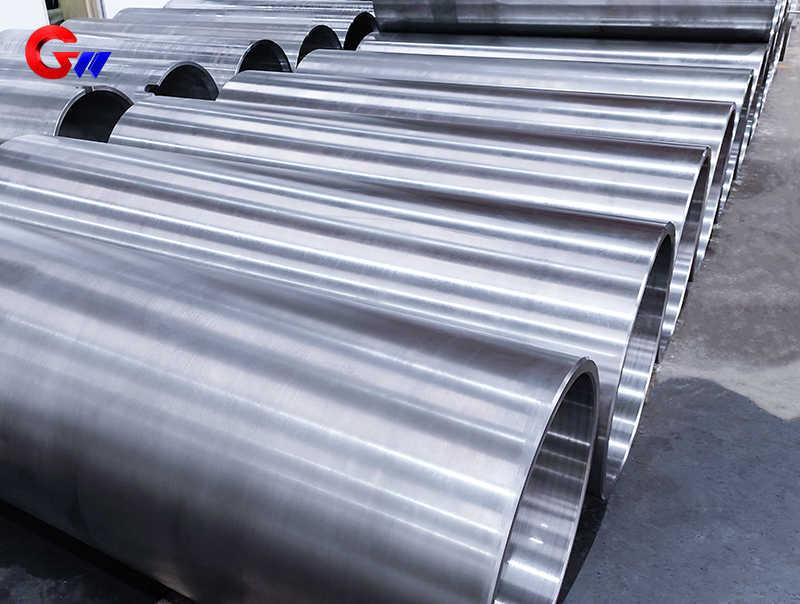
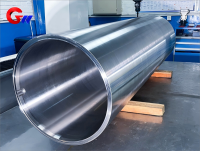
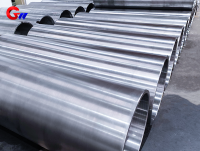
Soğuk Haddeleme Makinesi İçin Özel Üretim 35CrMoV Çelik Makara
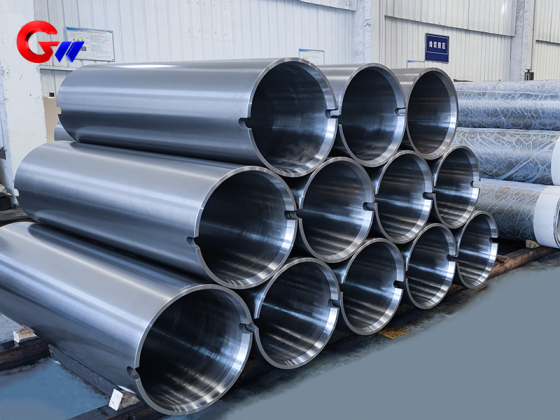
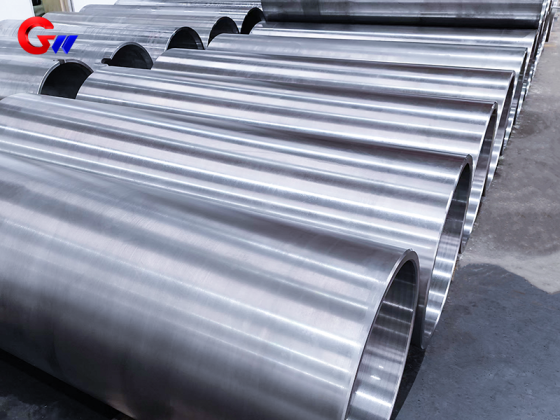
Soğuk haddeleme makineleri için özel olarak üretilen 35CrMoV çelik makara, yüksek mukavemetli ve yüksek tokluğa sahip alaşımlı yapısal çelikten imal edilmiştir. Su verme ve yüksek sıcaklıkta temperleme işleminden sonra, 35CrMoV, mukavemet, tokluk, yorulma direnci ve yüksek sıcaklık performansının dengeli bir kombinasyonunu sağlayarak, soğuk haddeleme makinelerinde kullanılan yüksek yük ve yüksek hassasiyetli dönen parçalar için uygun hale gelir.
GW Precision, müşteri çizimlerine, ekipman konfigürasyonuna, boyut gereksinimlerine, işleme toleranslarına, ısıl işlem gereksinimlerine ve muayene standartlarına göre 35CrMoV çelik makaralar üretmektedir.
Ürün Tipi: Özel Üretim 35CrMoV Çelik Makara
Malzeme: 35CrMoV
Teknik Özellikler: 665 × 605 × 2000 mm
Uygulama: Soğuk Haddeleme Tesisi
Isıl İşlem: Su Verme ve Yüksek Sıcaklıkta Tavlama
İşleme: Hassas Delme, Honlama ve Taşlama
Dinamik Denge: G2.5 seviyesi, ISO 1940
- GW Precision
- Çin, Luoyang
- Sözleşme Hükmü
- Çelik makaraların yıllık üretim kapasitesi 4000 adettir.
- bilgi
Soğuk Haddeleme Makinesi İçin Özel Üretim 35CrMoV Çelik Makara
GW Precision tarafından özel olarak üretilen 35CrMoV çelik makara, soğuk haddeleme ekipmanlarında yüksek yük ve yüksek hassasiyet gerektiren uygulamalar için tasarlanmıştır. Çelik makara, müşterinin teknik çizimlerine ve haddeleme tesisinin gerçek gereksinimlerine göre üretilir. Tedarik edilen ürünün boyutları 665 × 605 × 2000 mm'dir, diğer boyutlar ise ekipman konfigürasyonuna ve uygulama gereksinimlerine göre özelleştirilebilir.
35CrMoV, yüksek mukavemetli ve yüksek tokluğa sahip alaşımlı bir yapısal çeliktir. Krom-molibden-vanadyum alaşım sistemi, iyi sertleşebilirlik, yorulma direnci ve yüksek sıcaklık dayanımı sağlar. Malzeme, tekrarlanan mekanik yüklere ve sürekli veya yüksek hızlı dönüşe maruz kalan bileşenler için uygundur. Kontrollü kükürt ve fosfor içeriği ayrıca termal kırılganlığı azaltmaya ve darbe tokluğunu iyileştirmeye yardımcı olur.
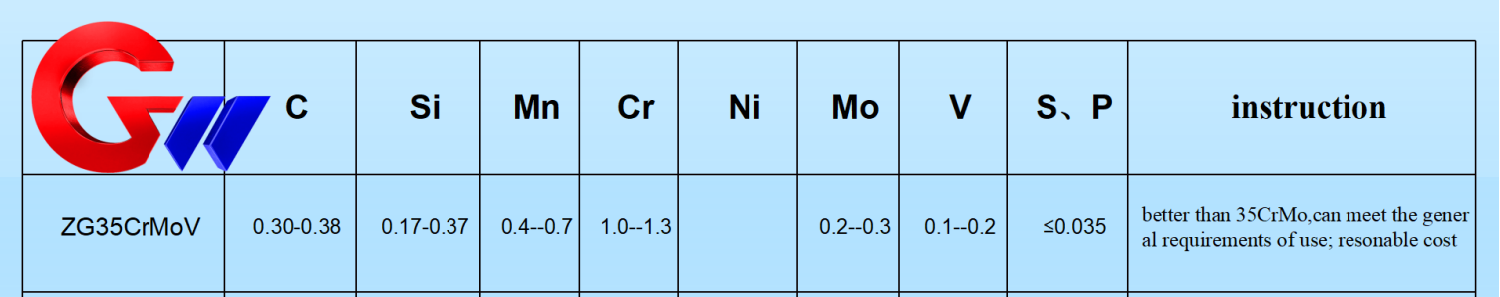
Verilen malzeme verilerine göre, 35CrMoV'nin tipik kimyasal bileşimi %0,30–0,38 C, %0,80–1,10 Cr, %0,20–0,30 Mo ve %0,10–0,20 V içerir ve S/P oranı ≤%0,015 olacak şekilde kontrol edilir. Bu alaşım elementleri, zorlu çalışma koşulları altında gerekli mukavemet, tokluk, sertleşebilirlik ve yorulmaya karşı direnç için malzemenin temelini oluşturur.
35CrMoV'nin Mekanik Özellikleri
Çelik makara malzemesinin mekanik özellikleri, su verme ve yüksek sıcaklıkta temperleme işleminden sonra değerlendirilmiştir. Tipik çekme dayanımı 900–1100 MPa, akma dayanımı ise 750–950 MPa'dır. Uzama, numune çapı d olmak üzere 5d'lik bir ölçüm uzunluğuna göre ≥%12'dir. Oda sıcaklığında darbe enerjisi ≥50 J, sertlik su verilmiş ve temperlenmiş durumda HRC 28–35 ve kesit büzülme oranı ≥%45'tir.
Bu özellikler için sağlanan ilgili test standartları arasında çekme testi için GB/T 228.1 (ISO 6892), darbe testi için GB/T 229 (ISO 148) ve sertlik testi için GB/T 230.1 yer almaktadır.
Dinamik yük uygulamaları için, verilen teknik veriler, düz bir numune kullanılarak 10⁶ çevrim için yaklaşık 450–500 MPa'lık bir yorulma limiti vermektedir. Bu yorulma performansı, malzemeyi haddehane çalışması sırasında tekrarlanan yüklemeye maruz kalan bileşenler için uygun hale getirir. Gerçek performans, malzeme durumuna, ısıl işleme, geometriye, yüzey durumuna ve çalışma ortamına bağlıdır.
Isıl İşlem ve Yüksek Sıcaklık Performansı
35CrMoV çelik makaranın üretiminde ısıl işlem önemli bir aşamadır. Su verme işlemi, gerekli martensitik yapıyı elde etmek için yaklaşık 850–880°C'ye kadar ısıtma ve ardından yağda soğutmayı içerir. Su verme işleminden sonra, yaklaşık 550–650°C'de yüksek sıcaklıkta temperleme yapılır.
Tavlama sıcaklığı, istenen mukavemet ve tokluğa göre ayarlanabilir. Genel olarak, tavlama sıcaklığının artırılması mukavemeti azaltırken tokluğu artırır. Bu nedenle, son ısıl işlem koşulu, çelik borunun mekanik performans gereksinimlerine ve soğuk haddehanede kullanım amacına göre seçilmelidir.
Uygun su verme ve temperleme işlemlerinden sonra, 35CrMoV yaklaşık 400°C'nin altında istikrarlı mukavemetini koruyabilir ve belirtilen koşullar altında yaklaşık 500°C'ye kısa süreli maruz kalmaya dayanabilir. Molibden, yüksek sıcaklık mukavemetine ve sürünme direncine katkıda bulunurken, Cr-Mo-V alaşım sistemi malzemenin genel mekanik performansını destekler.
Hassas İşleme Gereksinimleri
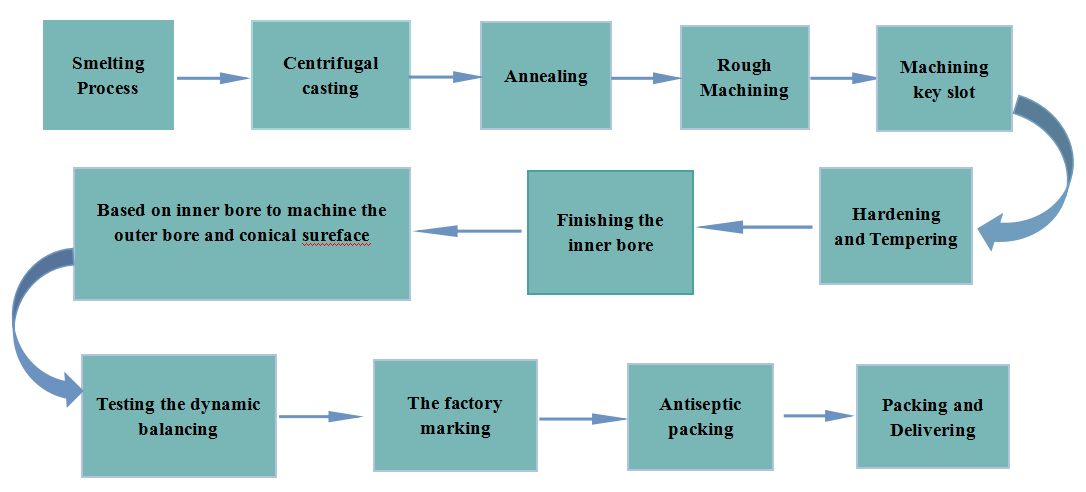
35CrMoV çelik makara, ısıl işlemden sonra hassas işleme gerektirir. İç delik, dış çap, silindirik yüzeyler ve yatak temas yüzeyleri, ürün için belirtilen boyut ve geometrik gereksinimleri karşılamalıdır.
İç delik, H6 uyum gereksinimi ve Ra ≤0,8 μm yüzey pürüzlülüğü ile IT6 sınıfında kontrol edilir. Dış çap, h7 uyum gereksinimi ve Ra ≤1,6 μm yüzey pürüzlülüğü ile IT7 sınıfında kontrol edilir. Silindiriklik ≤0,01 mm/100 mm, yatak temas yüzeyinin eş eksenliliği ise ≤0,02 mm olarak kontrol edilir.
İç deliklerde istenen boyutsal hassasiyeti ve yüzey kalitesini elde etmek için hassas delme ve honlama işlemleri kullanılır. Dış silindirik yüzey için ise, termal deformasyon riskini azaltırken istenen boyutsal hassasiyeti ve yüzey kalitesini elde etmek amacıyla silindirik taşlama kullanılır.
Büyük, dönen çelik makaralar için boyutsal hassasiyet ve geometrik hassasiyet birlikte kontrol edilmelidir. İç delik, dış çap ve dönme ekseni arasındaki ilişki, nihai montajı ve dönme koşulunu doğrudan etkiler. Bu nedenle, gerekli silindiriklik ve eş eksenliliği korumak için işleme referans noktası seçimi, işleme sırası, delme, honlama ve taşlama işlemleri koordine edilmelidir.
Dinamik Denge Testi ve Muayenesi
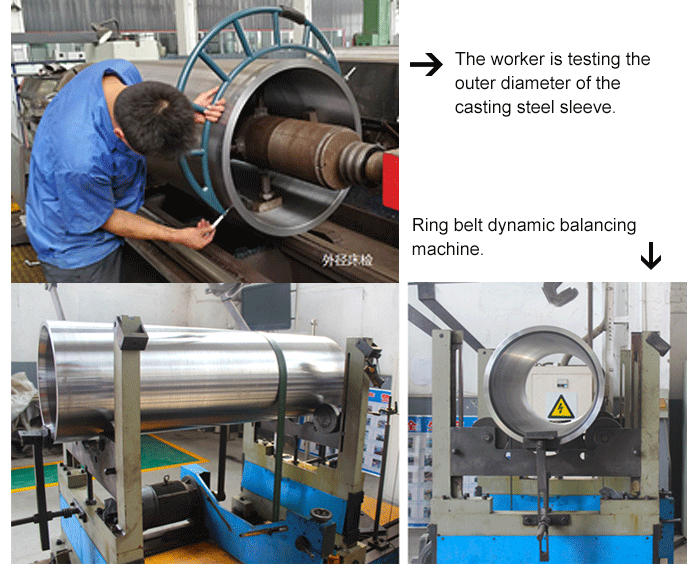
Döner soğuk haddeleme ekipmanlarında kullanılan çelik makaralar için dinamik denge önemli bir kalite gereksinimidir. Makara yüksek hızda döndüğünde, düzensiz kütle dağılımı ek merkezkaç kuvveti ve titreşim üretebilir. Bu nedenle, nihai ürünün geleneksel boyut kontrolüne ek olarak dinamik denge testinden geçmesi gerekmektedir.
GW Precision, %100 dinamik denge testi gerçekleştirmek için halka bantlı dinamik dengeleme makinesi kullanabilir. Sağlanan teknik gereksinim, ISO 1940'a göre G2.5 seviyesine kadar artık dengesizlik belirtmektedir.
Kalite kontrolü, ısıl işlem sonrası mekanik özellik testini ve geleneksel boyut kontrolünü de içerir. Kontrol süreci, bitmiş çelik makaranın kritik boyutlarını, yüzey durumunu, geometrik doğruluğunu, malzeme mekanik özelliklerini ve dinamik denge durumunu kapsar.
Özelleştirilmiş ürünler için, muayene gereksinimleri müşterinin çizimlerine, teknik özelliklerine, kalite standartlarına ve uygulama gereksinimlerine göre onaylanabilir. Bu, son muayene sürecinin gerçek soğuk haddeleme ekipmanıyla doğrudan uyumlu olmasını sağlar.
Kaynak Onarımı Hususları
35CrMoV çelik makara için kaynak onarımı gerekiyorsa, kaynak işlemi yüksek mukavemetli alaşımlı çeliğin özelliklerini ve ısıl işlem görmüş halini dikkate almalıdır. Verilen teknik gereksinimlere göre, kaynak işleminden önce malzeme yaklaşık 200-300°C'ye kadar önceden ısıtılmalıdır.
Kaynak onarımından sonra, artık kaynak gerilimini azaltmak ve boyutsal kararlılığı korumaya yardımcı olmak için gerilim giderme tavlaması gereklidir. Gerçek kaynak prosedürü, onarım yerine, malzeme durumuna, kaynak yöntemine, ısıl işlem koşullarına ve geçerli teknik gereksinimlere göre belirlenmelidir.
Hassas çelik makaralar için, kaynak onarımından sonra uygun bir inceleme yapılmalı ve gerekirse, onarılan parçanın gerekli işleme ve montaj toleranslarını karşılamaya devam ettiğinden emin olmak için boyut doğrulaması yapılmalıdır.
Ambalaj ve Ürün Koruması
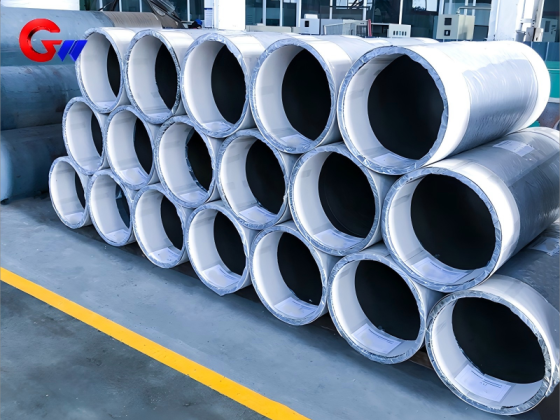
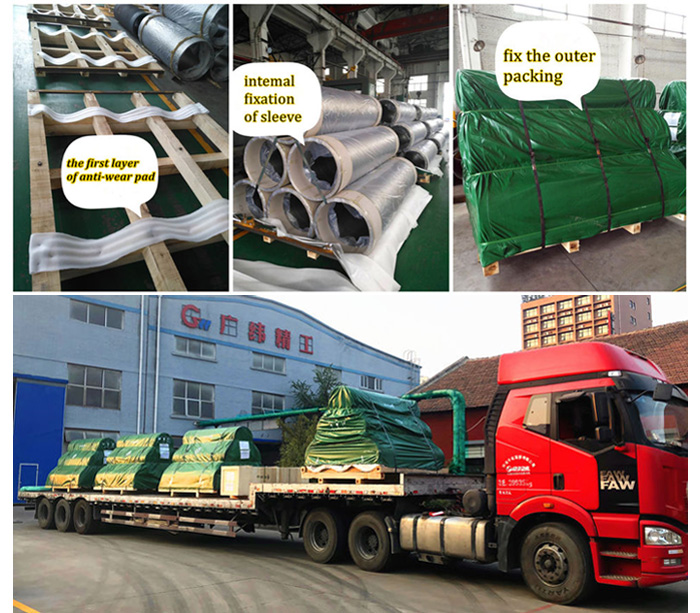
GW Precision, deneyimli bir paketleme ekibine ve hassas çelik makara ürünleri için yerleşik paketleme prosedürlerine sahiptir. Paketleme, 35CrMoV çelik makarayı depolama, taşıma, elleçleme ve teslimat sırasında korumak ve kayıp veya hasar riskini azaltmak için tasarlanmıştır.
Paketleme sırasında ürün temizliği de dikkate alınır. Taşıma ve depolama sırasında kirlenmeyi önlemek için çelik makaranın yüzeyi paketlemeden önce kontrol edilir ve temizlenir.
GW Precision, malzeme, özellik, ısıl işlem, işleme hassasiyeti, dinamik denge, muayene ve paketleme gereksinimleri de dahil olmak üzere müşteri gereksinimlerine göre özelleştirilmiş 35CrMoV çelik makara üretimi yapmaktadır. Üretim süreci, belirtilen malzeme ve boyut gereksinimlerini korurken, yüksek yük ve yüksek hassasiyetli soğuk haddeleme uygulamaları için uygun bir çelik makara sağlamayı amaçlamaktadır.
Çelik makara için dikkate alınması gereken önemli noktalar soğuk haddeleme tesisleri için
Kaynak onarımı: 35CrMoV kaynağı, kaynak işleminden sonra ön ısıtma (200-300 ℃) ve gerilim giderme tavlaması gerektirir.