Soğuk Haddeleme Makinesi İçin Özel Üretim 35CrMoV Çelik Manşon
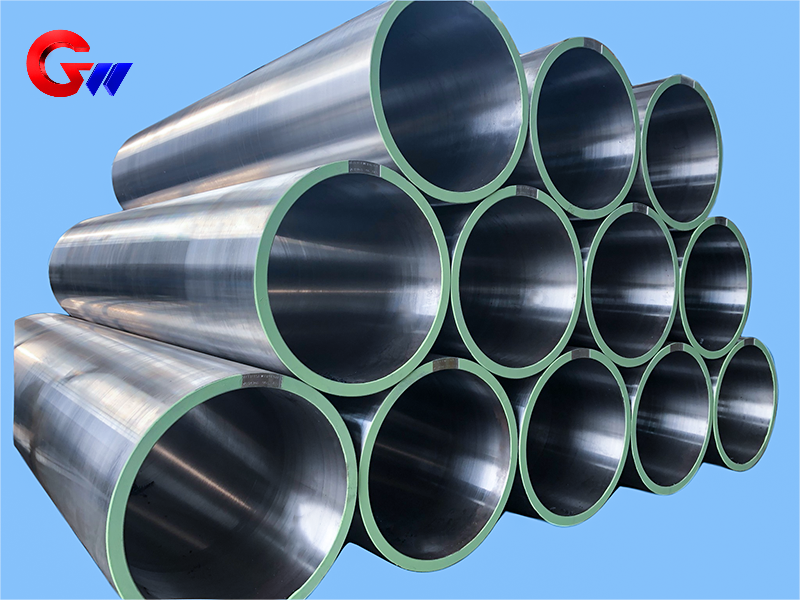
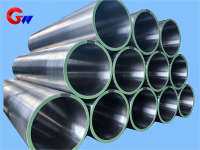
Soğuk haddeleme tesisleri için 35CrMoV çelik manşon, soğuk haddeleme ekipmanlarında kuvvet iletimi, merdane desteği ve hassas konumlandırma için özel olarak üretilmiş yüksek mukavemetli bir bileşendir. Manşonun özellikleri Φ502 × Φ560 × 1700 mm'dir. Sertleştirilmiş ve temperlenmiş durumda, sağlanan mekanik özellikler arasında 900–1100 MPa çekme dayanımı, 750–950 MPa akma dayanımı, ≥%12 uzama, oda sıcaklığında ≥50 J darbe enerjisi, HRC 28–35 sertlik ve ≥%45 kesit büzülmesi yer almaktadır. Manşon, kontrollü dövme, hassas işleme, ısıl işlem, yüzey güçlendirme ve muayene süreçleri ile üretilmiştir.
- GW Precision
- Çin, Luoyang
- Sözleşme Hükmü
- Çelik makaraların yıllık üretim kapasitesi 4000 adettir.
- bilgi
 Soğuk Haddeleme Makinesi İçin Özel Üretim 35CrMoV Çelik Manşon
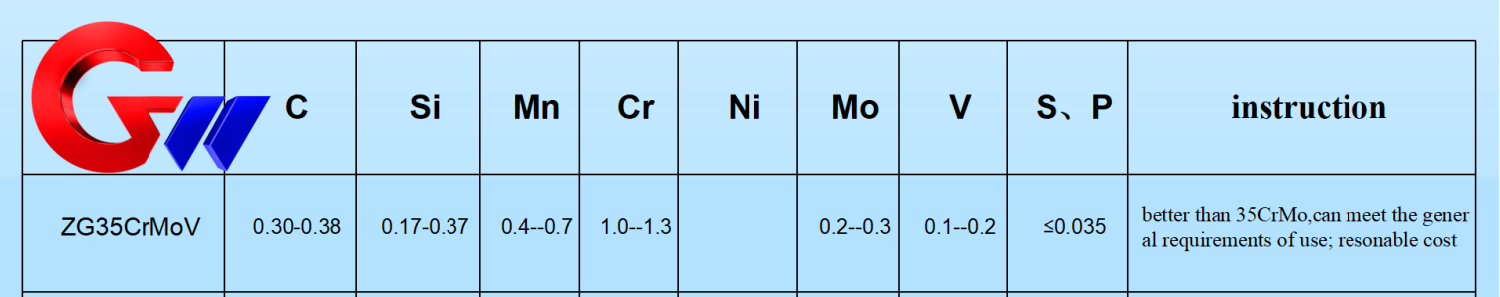
OSoğuk haddeleme tesisleri için 35CrMoV çelik manşonSoğuk haddeleme ekipmanlarında kuvvet iletimi, rulo desteği, konumlandırma ve istikrarlı çalışma için tasarlanmış, özel olarak üretilmiş bir mekanik bileşendir. Manşon, şu malzemeden üretilmiştir:35CrMoV çeliğive belirli bir boyuta sahiptirΦ502 × Φ560 × 1700 mm.
Soğuk haddeleme sırasında, manşon haddeleme torkuna, radyal haddeleme kuvvetine, titreşime, darbe yüküne, kayma sürtünmesine ve sıcaklık değişimlerine maruz kalır. Bu nedenle, malzeme özellikleri, eşmerkezliliği, silindirikliği, boyutsal doğruluğu, yüzey sertliği ve dinamik dengesi, haddehanenin gereksinimlerine göre kontrol edilmelidir.
35CrMoV Çeliğinin Mekanik Özellikleri
Verilen mekanik özellik verileri şunlar için geçerlidir:Su verilmiş ve temperlenmiş haldeki 35CrMoV çeliğiSertleştirme ve ardından yüksek sıcaklıkta temperleme yöntemleri kullanılarak.
Tipik performans değerleri şunlardır:
Çekme dayanımı: 900–1100 MPaGB/T 228.1 (ISO 6892) standardına göre test edilmiştir.
Akma dayanımı: 750–950 MPa
Uzama: ≥%12Ölçüm uzunluğu 5d olan bu ölçüm yönteminde d, numunenin çapıdır.
Darbe enerjisi: Oda sıcaklığında ≥50 JGB/T 229'a (ISO 148) göre
Sertlik: HRC 28–35GB/T 230.1 standardına göre, sertleştirilmiş ve temperlenmiş halde.
Kesitsel büzülme: ≥%45
Bu özellikler, soğuk haddeleme ekipmanında tekrarlanan mekanik yükleme altında çalışan çelik bir manşon için mukavemet, tokluk ve deformasyona karşı direncin bir kombinasyonunu sağlar.
Malzeme Karşılaştırması
Çelik kılıf uygulamalarında kullanılan diğer Cr-Mo alaşımlı çeliklerle karşılaştırıldığında,35CrMoVDengeli bir güç ve dayanıklılık kombinasyonu sunar.
Referans olması açısından, verilen malzeme karşılaştırması aşağıdaki tipik değerleri vermektedir:
| Malzeme | Karbon İçeriği | Vanadyum İçeriği | Çekme Mukavemeti | Ana Özellikler |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 MPa | Kapsamlı mukavemet ve dayanıklılık, nispeten düşük maliyet |
| 42CrMo | 0,38–0,45% | — | 1000–1200 MPa | Daha yüksek mukavemet, ancak biraz daha düşük tokluk. |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 MPa | Nikel dahil olmak üzere yüksek tokluk ve yorulma direnci. |
35CrMoV seçimi, özelleştirilmiş soğuk haddeleme çelik kovanları için mekanik performans ve üretim maliyeti arasında pratik bir denge sağlar.
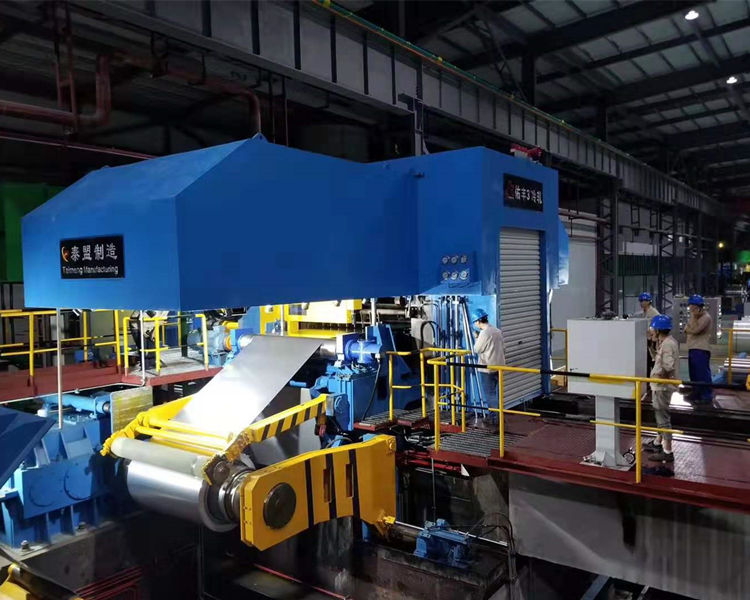
Soğuk Haddeleme Tesislerindeki Fonksiyon
Özelleştirilmiş35CrMoV çelik kılıfSoğuk haddeleme tesisinde çeşitli işlevleri yerine getirir.
İlk olarak, şunları sağlar:kuvvet iletimi ve desteğiManşon, haddehaneyi ve tahrik milini birbirine bağlar ve ulaşabileceği haddeleme torkunu iletir.2000 kN·m veya daha fazlave yaklaşık olarak şu aralıktaki radyal yuvarlanma kuvvetlerine dayanır.500–3000 tonVerilen başvuru verilerine göre.
İkinci olarak, kılıf şunları sağlar:hassas konumlandırmaHaddehane ile iletim sistemi arasındaki belirtilen eş eksenlilik şöyledir:≤0,02 mmBu ilişkinin korunması, şerit sapması ve düzensiz şerit kalınlığı gibi hizalama ile ilgili sorunların azaltılmasına yardımcı olur.
Üçüncüsü, kol kısmı şunlara katkıda bulunur:yorulma direnci ve titreşim tamponlamaSoğuk haddeleme ekipmanları, akış hızındaki ani değişikliklerden kaynaklanan dinamik kuvvetler de dahil olmak üzere titreşim ve darbe yüklerine maruz kalabilir. Bu nedenle, manşonun tekrarlanan yüklemelere dayanacak yeterli mukavemete ve tokluğa sahip olması gerekir.
Aşınma Direnci ve Termal Kararlılık
Çelik manşon ile yatak veya makara bileşenleri arasındaki temas yüzeyi uzun süreli kayma sürtünmesine maruz kalabilir. Verilen teknik gereksinim, yüzey sertliğinin şu şekilde olmasını şart koşmaktadır:HRC 50–55Temas yüzeyinin aşınma direncini artırmak için.
Soğuk haddeleme ekipmanları genellikle yaklaşık olarak şu sıcaklıkta çalışır:60–120°CVerilen çalışma koşulları verileri altında, manşonun bu sıcaklıklarda boyutsal doğruluğunu koruması ve termal genleşme özelliklerinin haddehane sistemiyle uyumlu olması gerekmektedir.
Çelik kılıfın iç malzeme yapısı ve çalışma temas yüzeyi arasındaki farklı gereksinimleri karşılayabilmesi için, iç tokluk ve yüzey güçlendirmesinin birleşimi gereklidir.
Dövme ve Ham Madde Hazırlama
Üretim süreci, kütük hazırlığı ile başlar. Sağlanan işlem, aşağıdakilerin kullanımını belirtir:ESR çelik külçeleriDaha temiz bir malzeme koşulu elde etmek için,S ve P değerleri ≤0,015% oranında kontrol edildi..
Boşluk şu şekilde oluşturulur:1100–850°C'de çok yönlü dövmedövme oranı ile≥4Bu dövme işlemi, dökümle ilgili kusurları ortadan kaldırmayı ve malzemenin iç yapısını iyileştirmeyi amaçlamaktadır.
Dövme işleminden sonra, işlenecek parça hemen normalleştirilir.880°C × 2 saatNormalleştirme, tane yapısını iyileştirmek ve sonraki işleme ve ısıl işlem için uygun bir koşul oluşturmak amacıyla kullanılır.
Hassas İşleme
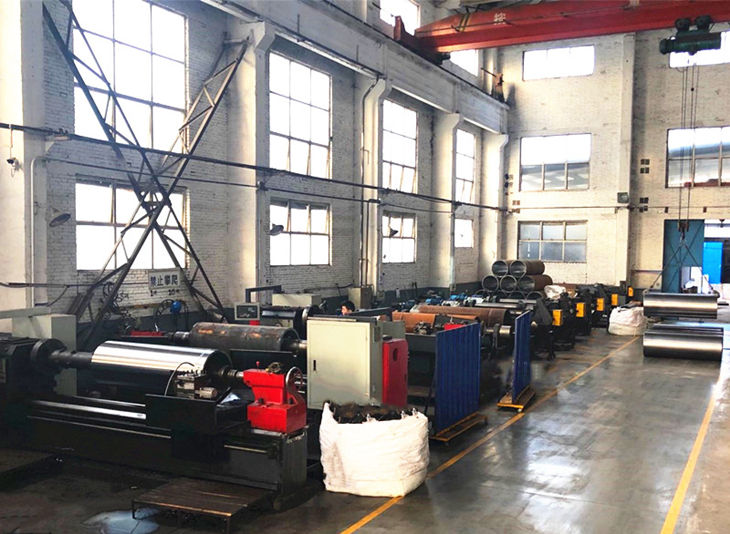
Dövme ve ön ısıl işlemden sonra, çelik manşon kaba ve yarı hassas işleme tabi tutulur.
Kaba işleme sırasında, dış çap ve uç yüzeyler torna tezgahında işlenir ve işleme payı bırakılır.2–3 mmDelme ve kılavuz çekme işlemleri de belirtilen diş hassasiyetiyle gerçekleştirilir.6H.
İç soğutma kanalı için derin delme yöntemi kullanılmaktadır. Verilen gereksinimde delik çapı belirtilmiştir.Φ15 ±0,2 mmve düzgünlüğü≤0,1 mm/m.
Daha sonra iç delik açılır.IT7 doğruluğusilindiriklik kontrol edilerek≤0,01 mmBu işleme operasyonları, daha sonraki hassas taşlama ve honlama süreçleri için geometrik temeli oluşturur.
Isıl İşlem ve Yüzey Güçlendirme
35CrMoV çelik manşon için ana ısıl işlem süreci şöyledir:Sertleştirme ve yüksek sıcaklıkta temperleme.
Belirtilen soğutma işlemi şöyledir:850°C'ye kadar ısıtıldıktan sonra yağ ile soğutmaardından yüksek sıcaklıkta temperleme işlemi550°C × 4 saatElde edilen sertlik şu şekilde belirtilir:HRC 28–32Gerekli temel dayanıklılığı korurken.
Çalışma yüzeyi için,iyon nitrürlemeUygulanabilir. Belirtilen yüzey sertliği şöyledir:≥HV900nitrürlenmiş katman derinliği ile0,3–0,5 mmVerilen verilere göre, bu işlem aşınma direncini yaklaşık olarak artırabilir.beş kez.
Alternatif olarak,lazer söndürmeTemas yüzeyini seçici olarak güçlendirmek için kullanılabilir. Lazerle sertleştirme işleminden sonra belirtilen sertlik şöyledir:HRC 55–60deformasyonun kontrol edildiği şekilde<0,03 mm.
Hassas Taşlama ve Muayene
Isıl işlem ve yüzey güçlendirmesinin ardından, çelik manşon hassas işleme tabi tutulur.CNC silindirik taşlama makinesiHassas taşlama için kullanılır ve boyut toleransı kontrol edilir.±0,005 mmve yüzey pürüzlülüğüRa ≤0,4μm.
İç delik, yuvarlaklığı kontrol edilecek şekilde, daha sonra honlama işlemine tabi tutulur.≤0,005 mm.
Denetim şunları içerir:ultrasonik testverilenlere göreEN 10228-3standart, 1'den büyük kusur içermeyenΦ1 mmKalıntı gerilimi ayrıca şu yöntem kullanılarak da incelenebilir:X-ışını kırınımı yöntemiBelirtilen basınç gerilme tabakasının ulaştığı değer ile≥0,2 mm.
Bu muayene prosedürleri, bitmiş çelik manşonun iç malzeme kalitesi, işleme hassasiyeti ve artık gerilimi üzerinde ek kontrol sağlar.
Özel Delik Açma Ekipmanları
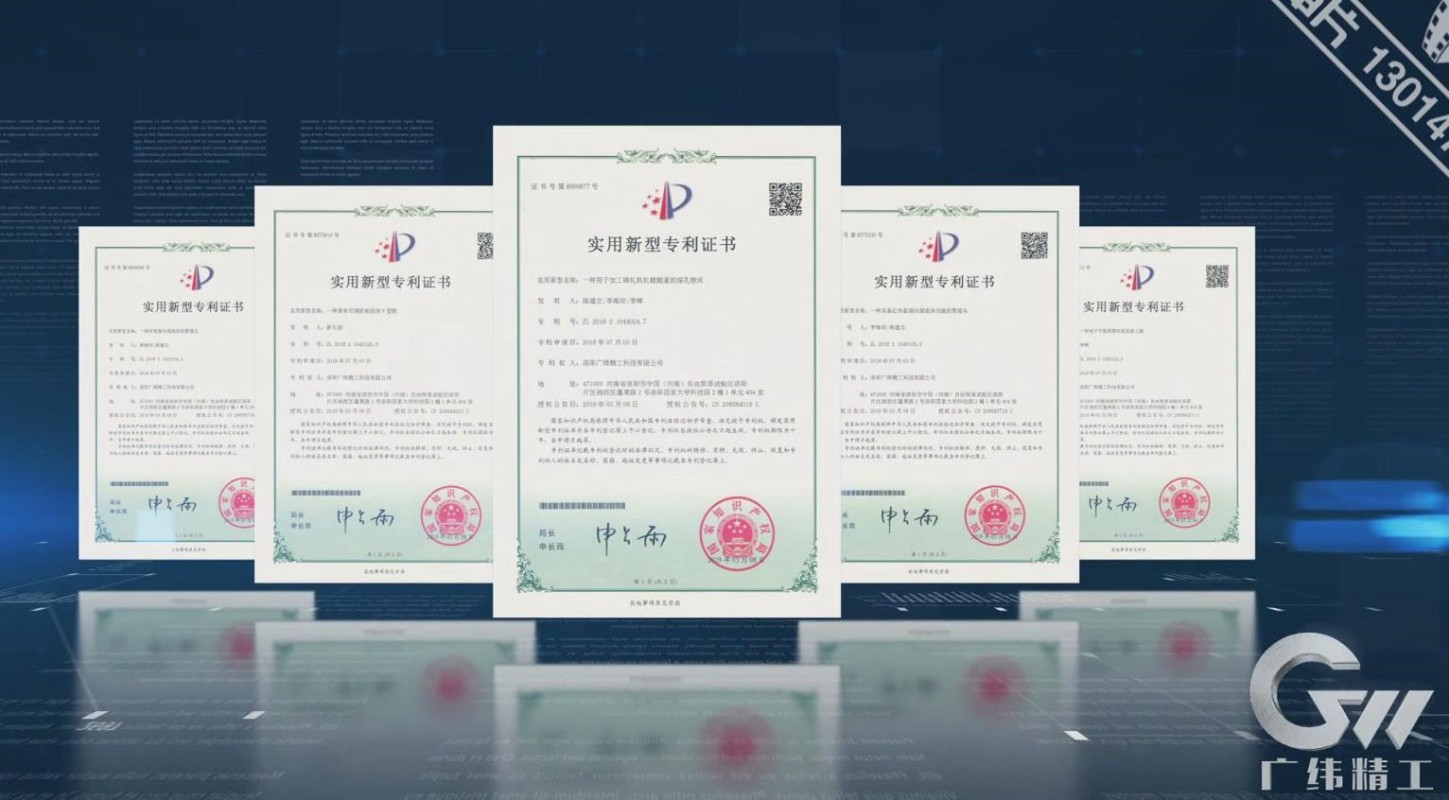
GW Precision Technology, birbağımsız olarak geliştirilmiş özel delik açma makinesiÇelik manşon işleme için. Ekipman şirket tarafından araştırılıp geliştirilmiştir ve onay almıştır.ulusal patent.
Makine, yüksek rijitlik, geri dönüşsüz sıkıştırmalı işleme yapısı ve yüksek işleme hassasiyeti ile tasarlanmıştır. GW Precision Technology, ekipman ve üretim sürecinde sürekli iyileştirmeler yaparak, işlemeyi kontrol etmek için entegre bir işleme sistemi geliştirmiştir.eşmerkezlilik, silindiriklik, simetri ve dinamik denge35CrMoV çelik kılıflardan.
Çelik manşon için gereken özel boyut toleransları ve geometrik hassasiyet, müşterinin taleplerine göre kontrol edilir. Bu sayede üretim süreci, farklı soğuk haddeleme tesisi konfigürasyonlarına ve teknik özelliklerine uyarlanabilir.
Özelleştirilmiş Soğuk Haddeleme Çelik Manşonu
O35CrMoV çelik kılıfMüşterinin soğuk haddeleme tesisinin teknik gereksinimlerine göre üretilir. Belirtilen boyutu şöyledir:Φ502 × Φ560 × 1700 mmMekanik özellikleri, işleme hassasiyeti, yüzey performansı ve muayene gereksinimlerinin kontrol altında tutulması şartıyla.
Üretim rotası entegre edilmiştir.ESR çelik külçe hazırlığı, çok yönlü dövme, normalleştirme, kaba işleme, derin delme, iç delme, sertleştirme ve temperleme, yüzey güçlendirme, hassas taşlama, honlama ve son kontrol..
Bu entegre süreç, soğuk haddeleme uygulamaları için gerekli mukavemet, tokluk, aşınma direnci, boyutsal doğruluk ve geometrik doğruluk kombinasyonuna sahip özelleştirilmiş bir çelik manşon sağlamayı amaçlamaktadır.