




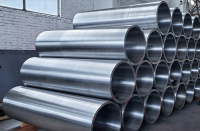
Alüminyum Şerit Haddeleme Makinesi İçin Özel Üretim 35CrMoV Çelik Manşon
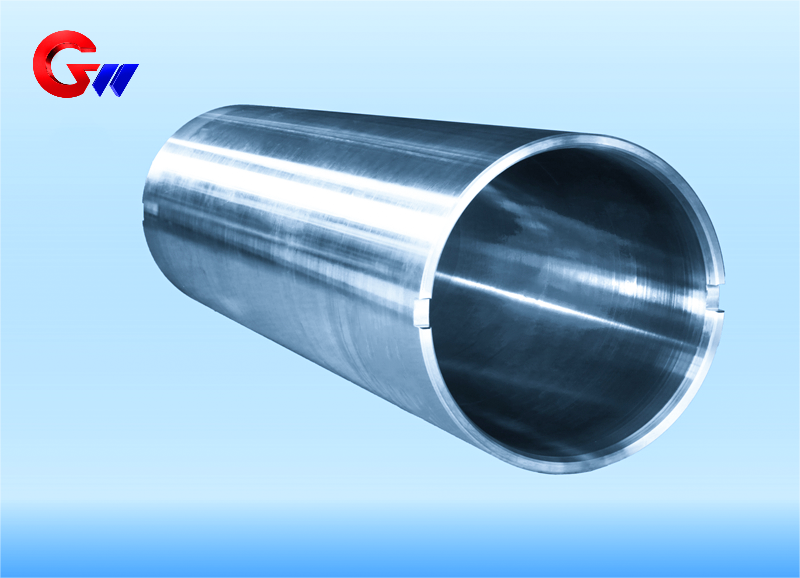
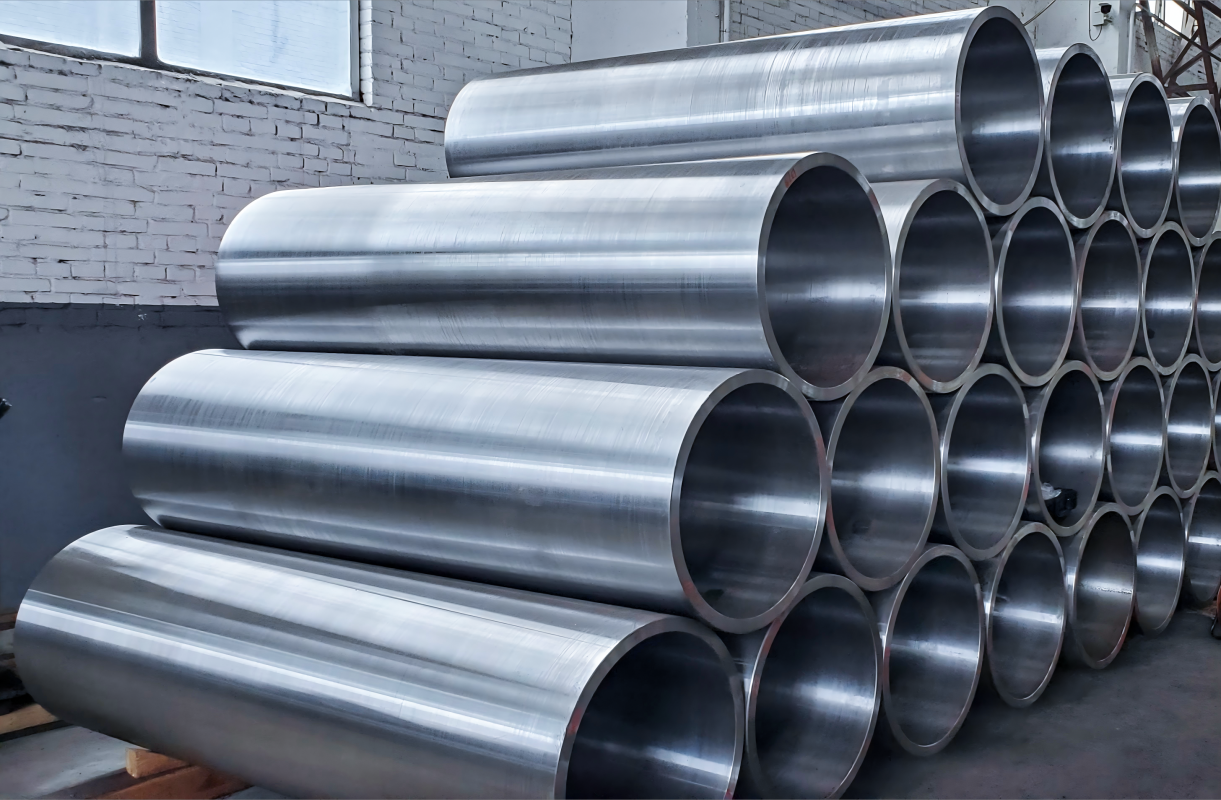
35CrMoV çelik manşon, alüminyum folyo, alüminyum levha, paslanmaz çelik folyo ve şerit haddeleme uygulamalarında yaygın olarak kullanılmaktadır. Yüksek hassasiyetli haddeleme ekipmanları için manşonun eşmerkezliliği, dinamik dengesi ve boyutsal kararlılığı önemli performans gereksinimleridir. GW Precision Technology tarafından üretilen 35CrMoV çelik manşon ham maddesi, santrifüj döküm yöntemiyle üretilmekte olup, sonraki ısıl işlem, hassas işleme ve yüzey mühendisliği için uygun bir başlangıç yapısı sağlamaktadır.
- GW Precision
- Çin, Luoyang
- Sözleşme Hükmü
- Çelik makaraların yıllık üretim kapasitesi 4000 adettir.
- bilgi
Alüminyum Şerit Haddeleme Makinesi İçin Özel Üretim 35CrMoV Çelik Manşon
OAlüminyum şerit haddehaneleri için 35CrMoV çelik manşonYüksek boyutsal hassasiyet, istikrarlı dönüş ve yüksek yüzey kalitesi gerektiren haddeleme ekipmanları için geliştirilmiş, yüksek mukavemetli ve aşınmaya dayanıklı özel bir bileşendir. Alüminyum folyo, alüminyum levha, paslanmaz çelik folyo ve şerit haddeleme uygulamalarında kullanılan çelik manşonlar, mekanik yüklere, termal etkilere, haddeleme yağına ve göreceli mikro hareketlere maruz kalır. Bu nedenle, üretim sürecinde malzeme performansı, eş merkezlilik, dinamik denge, yüzey sertliği ve boyutsal kararlılık birlikte dikkate alınmalıdır.
OGW Precision Technology tarafından üretilen 35CrMoV çelik kovan boşluğu, santrifüj döküm yöntemiyle elde edilir.Santrifüj döküm yöntemiyle elde edilen ham madde, sonraki ısıl işlem, işleme ve yüzey mühendisliği süreçleri için temel oluşturur. Bitmiş manşon, müşterinin alüminyum şerit haddeleme ekipmanının boyutlarına ve teknik gereksinimlerine göre özelleştirilebilir.
Alüminyum Şerit Haddehanelerinde Uygulama
Altı ve on iki merdaneli haddehanelerde, özel olarak üretilmiş 35CrMoV çelik kılıf, ara merdaneler veya destek merdaneleriyle birlikte kullanılabilir. Başlıca işlevlerinden biri, merdane desteğini güçlendirmek ve alüminyum şerit haddelemesi sırasında oluşan radyal bükme kuvvetine dayanmaktır. Sağlanan uygulama verileri, tipik bir yük aralığını göstermektedir.300–600 MPa.
Yüksek hızlı haddeleme ekipmanlarında, boyutsal ve dinamik doğruluğun korunması da önemlidir. Yaklaşık haddeleme hızlarında10–25 m/sBu kılıf, rulo aralığı dalgalanmasının kontrolünü desteklemek üzere tasarlanmıştır.≤0,005 mmBu gereklilik, özellikle eş merkezlilik, işleme hassasiyeti ve dinamik dengeye büyük önem vermektedir.
Kılıf, haddeleme sırasında termal yönetime de katılır. Haddeleme sürtünmesi ısı üretir ve temas alanındaki anlık sıcaklık yaklaşık olarak şu değerlere ulaşabilir:200–250°CBu nedenle, malzemenin ve yüzey durumunun tekrarlanan termal ve mekanik yüklemeler altında stabil kalması gerekmektedir.
Alüminyum Haddelemede Çalışma Koşulları
Alüminyum haddeleme, çelik manşon performansı için özel gereksinimler yaratır. Alüminyum talaşları veya malzeme parçacıkları çalışma yüzeyine yapışabilir, bu nedenle verilen teknik şartname, yüzey sertliğinin belirli bir değerde olmasını gerektirir.≥HRC45Yapışmaya ve yüzey aşınmasına karşı direnci artırmak için.
Bu manşon, yaklaşık pH değerine sahip emülsiyon bazlı haddeleme yağı ortamında da çalışabilir.8–10Bu nedenle, özellikle manşon yüzeyinin uzun süre yuvarlanan sıvıya maruz kaldığı durumlarda, yüzey mühendisliği tasarımında korozyon direnci dikkate alınır.
Mekanik yükleme de dikkate alınması gereken önemli bir husustur. Uygulama verileri bundan daha fazlasını belirtir.10 yük döngüsüBu durum, kovan için yüksek bir yorulma ömrü gereksinimini göstermektedir. Ek olarak, yatak temas yüzeyinde, belirli bir bağıl kayma miktarıyla mikro hareket aşınması meydana gelebilir.<50 μmBu nedenle, kılıfın yapısal sağlamlık, yüzey sertliği ve mikro hareket aşınmasına karşı direnç özelliklerinin bir kombinasyonuna ihtiyacı vardır.
35CrMoV Malzeme Seçimi
Kılıf şu şekilde kullanılır:35CrMoV çeliğiMukavemet, tokluk, aşınma direnci ve ısıl işleme uygunluğunun birleşimi nedeniyle seçilmiştir.
Bu malzemenin tipik kimyasal bileşimi şöyledir:
C: %0,32–0,38
Cr: %1,0–1,3
Yaklaşık: %0,4–0,6
İçerisinde: %0,1–0,2
Vanadyum eklenerek oluşturulur.MC tipi karbürlerve tane yapısını inceltmek. Sağlanan malzeme verileri, aşağıdaki değerlere karşılık gelen inceltilmiş bir tane boyutunu göstermektedir:ASTM 10–12 sınıfları.
Sertleştirme ve temperleme işleminden sonra, belirtilen çekme dayanımı şöyledir:≥1100 MPaMalzeme verileri ayrıca kırılma tokluğunu da belirtmektedir.KIC ≥90 MPa·m¹/²Yüksek sıcaklık koşulları için, akma dayanımının korunma oranı şu şekilde belirtilir:Şşşşş %85 300°C'de.
Bu özellikler, yüksek hızlı haddeleme sırasında tekrarlanan mekanik yüklemeye, termal etkilere ve yüzey aşınmasına maruz kalan çelik bir manşon için malzeme temelini oluşturur.
Isıl İşlem ve Boyutsal Kararlılık
Başlıca ısıl işlem süreci şunları içerir:Su verme ve temperleme.
Söndürme işlemi için belirtilen süreç şöyledir:890°C × 2 saatArdından su-hava dönüşümlü soğutma yapılır. Tavlama işlemi şöyledir:580°C × 3 saatİkinci tip temperleme kırılganlığını önlemek için yağ soğutması belirtilmiştir.
Boyutsal kararlılık, ek işlem süreçleriyle daha da ele alınmaktadır. Sağlanan işlem verileri şunları belirtmektedir:24 saat boyunca -196°C'de kriyojenik işlemkalıntı östenitin kontrol altında tutulmasıyla<%3.
Daha sonraki bir200°C'de 8 saatlik zaman uygulamasıBu işlem, işleme kaynaklı gerilimi ortadan kaldırmak için kullanılır. Bu işlemlerin amacı, boyutsal stabiliteyi iyileştirmek ve bitmiş çelik manşon üzerindeki artık gerilimin etkisini azaltmaktır.
Yüzey Güçlendirme ve Korozyon Koruması
Yüzey mühendisliği, gerekli çalışma koşullarına göre uygulanabilir. Sunulan güçlendirme seçenekleri şunlardır:iyon nitrürlemeVelazer söndürme.
İyon nitrürleme için belirtilen beyaz parlak tabaka kalınlığı şöyledir:20–30 μmyüzey sertliği ileHV1100–1300Bu yüksek yüzey sertliği, aşınmaya ve mikro hareket hasarına karşı direnci artırabilir.
Lazerle sertleştirme, belirli bir genişlikte sertleştirilmiş bir şerit sağlayabilir.5–8 mmve sertleşmiş bir derinlik1,2–1,5 mmBu işlem, bölgesel yüzey güçlendirmesinin gerekli olduğu durumlarda tercih edilebilir.
Korozyona karşı koruma için sunulan seçenekler şunlardır:QPQ tuz banyosu kompozit tedavisive nanokompozit kaplama. QPQ işlemi, korozyon direnci sağlamak için belirtilmiştir.Krom kaplamaya göre 2-3 kat daha yüksekNanokompozit kaplama, örneğin;TiAlN + MoS₂Belirtilen sürtünme katsayısı ile de uygulanabilir.<0.1.
Kompozit Yüzey Mühendisliği Süreci
Birden fazla yüzey performansı özelliği gerektiren uygulamalar için, sunulan kompozit takviye işlemi dört aşamadan oluşmaktadır:
A. Kum püskürtme işlemi, Sa3.0 seviyesi → B. İyon nitrürleme → C. Lazer dokulandırma → D. Manyetik püskürtme kaplama
Son kaplama için şunlar kullanılabilir:CrN/AlCrN çok katmanlı yapıtoplam kaplama kalınlığı ile8–10 μmBelirtilen yapıştırma kuvveti şöyledir:≥80 NÇizik testi ile ölçülmüştür.
Bu yüzey mühendisliği yöntemi, çelik manşonun çalışma yüzeyi koşullarını iyileştirmek için yüzey hazırlığı, nitrürleme, lazer dokulandırma ve fiziksel buhar biriktirme kaplamasını birleştirir. Belirli işlem kombinasyonu, haddeleme uygulamasına ve gerekli aşınma ve korozyon performansına göre seçilebilir.
Çelik Manşonlar İçin Hassasiyet Gereksinimleri
Alüminyum şerit ve folyo haddeleme ekipmanlarında, manşonun dönen bir düzeneğin parçası olarak çalışması nedeniyle manşonun eşmerkezliliği ve dinamik dengesi kritik öneme sahiptir. Haddeleme hızlarında10–25 m/sEşmerkezlilikteki veya dinamik dengedeki sapmalar, dönme stabilitesini ve yuvarlanma aralığı kontrolünü etkileyebilir.
Bu nedenle GW Precision Technology, sac işleme sürecini, ısıl işlemi, boyutsal kararlılığı, hassas işlemeyi ve yüzey mühendisliğini bağımsız işlemlerden ziyade birbirine bağlı aşamalar olarak değerlendirmektedir.
Santrifüj döküm yöntemiyle elde edilen ham madde, bileşenin ilk şeklini sağlarken, daha sonraki ısıl işlem ve işleme yöntemleri gerekli mekanik ve geometrik koşulları oluşturur.
Son35CrMoV çelik kılıfAlüminyum şerit haddeleme ekipmanları, müşteri çizimlerine ve uygulama gereksinimlerine göre üretilebilir. Malzeme seçimi, ısıl işlem, yüzey güçlendirme ve kaplama, gerekli çalışma ortamına göre birleştirilebilir.
GW Precision Technology tarafından Özel Üretim
Luoyang Guangwei Hassas Teknoloji Co., Ltd.Luoyang şehrinin Jianxi bölgesinin batı tarafında yer alan şirketin başlıca ürün kategorilerinden biri çelik manşonlardır.
GW Precision Technology, endüstriyel haddeleme uygulamaları için özel çelik manşonlar üretmektedir.35CrMoV çelik kılıfÜretim süreci, ham parçanın santrifüj dökümü, su verme ve temperleme, boyutsal stabilite işlemi, hassas işleme ve yüzey mühendisliğini içerebilir.
Ürün, yüksek mukavemet, aşınma direnci, eş merkezlilik, dinamik denge ve yüzey performansı gerektiren alüminyum folyo, alüminyum levha, paslanmaz çelik folyo ve şerit haddeleme uygulamaları için tasarlanmıştır. Malzeme özelliklerinin birleştirilmesiyle elde edilen bu ürün, yüksek mukavemet, aşınma direnci, eş merkezlilik, dinamik denge ve yüzey performansı özelliklerine sahiptir.35CrMoV çeliğiUygulamaya özel ısıl işlem ve yüzey mühendisliği ile manşon, farklı haddeleme ekipmanlarına ve çalışma koşullarına göre yapılandırılabilir.



