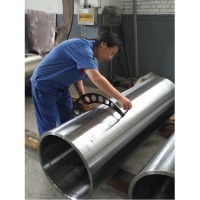
Alüminyum şerit haddehanesi dökme çelik kovanı (dinamik denge kontrolü)
Alüminyum Şerit Haddeleme Değirmeni Dökme Çelik Manşon, 1200–2500 m/dak haddeleme hızlarında ve 0,1–2,0 mm malzeme kalınlıklarında yüksek hızlı alüminyum şerit ve folyo haddeleme uygulamaları için tasarlanmıştır. 35NiCrMo çelikten üretilen manşonun özellikleri 565 × 505 × 1700 mm'dir. Pil folyosu ve ambalaj folyosu için kullanılan dört ve altı sıralı soğuk haddeleme değirmenleri ve 20 sıralı Sendzimir haddeleme değirmenleri için uygundur. Manşon, yüksek dönüş hızlarında dinamik kararlılık için tasarlanmıştır; artık dengesizlik ≤0,4 g·cm/kg (G0.4 sınıfı) ve titreşim genliği ≤0,8 μm olarak kontrol edilmiştir. Haddeleme bölgesi sıcaklığı yaklaşık 150–250°C'ye ulaşabilir, bu da manşonun çalışma sırasında tekrarlanan termal ve mekanik gerilmelere dayanmasını gerektirir.
- GW Precision
- Çin, Luoyang
- Sözleşme Hükmü
- Çelik makaraların yıllık üretim kapasitesi 4000 adettir.
- bilgi
Alüminyum şerit haddehanesi dökme çelik kovanı (dinamik denge kontrolü)
OAlüminyum Şerit Haddehane Dökme Çelik ManşonAlüminyum şerit ve alüminyum folyo haddeleme ekipmanları için tasarlanmış büyük boyutlu dökme çelik bir bileşendir. Üretiminde kullanılan malzemeler şunlardır:35NiCrMo çelikve şu özelliklere sahiptir:565 × 505 × 1700 mmBu kılıf, alüminyum haddeleme sırasında karşılaşılan yüksek hızlı dönme koşulları, tekrarlanan mekanik yükleme ve değişen termal gerilme için tasarlanmıştır.
Bu kılıf, belirli haddeleme hızlarında alüminyum şerit haddeleme uygulamaları için uygundur.1200–2500 devir/dakikave malzeme kalınlıkları0,1–2,0 mmTipik ekipmanlar arasında dört ve altı silindirli soğuk haddeleme makineleri bulunur.20 katlı Sendzimir haddehaneleri20 kat yüksekliğindeki haddehane uygulamalarında, kılıf pil folyosu ve ambalaj folyosu üretiminde kullanılabilir.
35NiCrMo Çeliği ve Isıl İşlem
Kılıf şu şekilde kullanılır:35NiCrMo çelikBelirtilen çekme dayanımına sahip≥850 MPaBu malzeme, tekrarlanan mekanik yüklere maruz kalan büyük bir dönen parça için gerekli olan mukavemeti, darbe dayanıklılığını ve yorulma direncini sağlar.
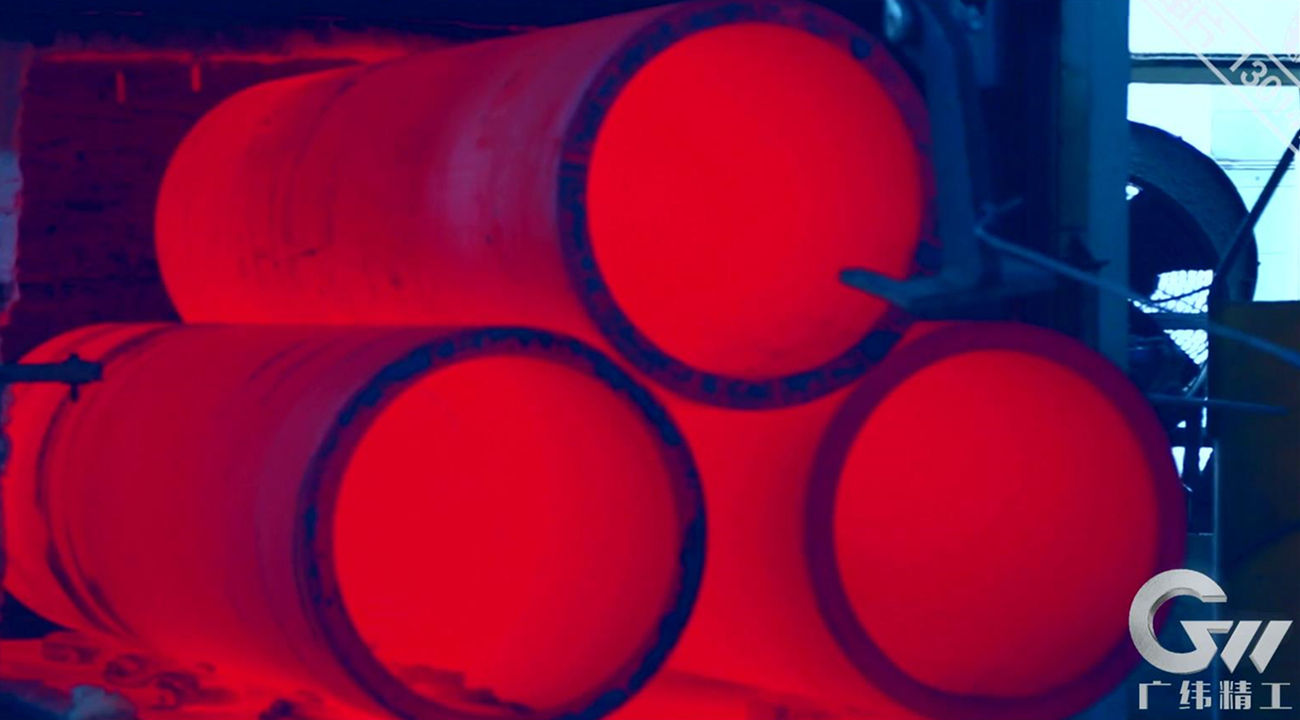
Malzeme şu şekilde işlenir:Sertleştirme ve yüksek sıcaklıkta temperlemeIsıl işlemden sonra, belirtilen sertlik değeri elde edilir.HRC 30–40Bu ısıl işlem, manşonun çalışma koşulları için kontrollü bir mukavemet, sertlik ve tokluk kombinasyonu sağlar.
Haddeleme bölgesindeki gerçek anlık sıcaklık yaklaşık olarak şöyledir:150–250°CVerilen malzeme verileri ayrıca yaklaşık olarak kısa süreli çalışma sıcaklığı kapasitesini de belirtmektedir.400–500°CBu koşullar, kılıfın yapısal stabilitesini tehlikeye atmadan tekrarlanan termal-mekanik yüklere dayanmasını gerektirir.
Yüksek Hızlı Yuvarlanma için Dinamik Denge
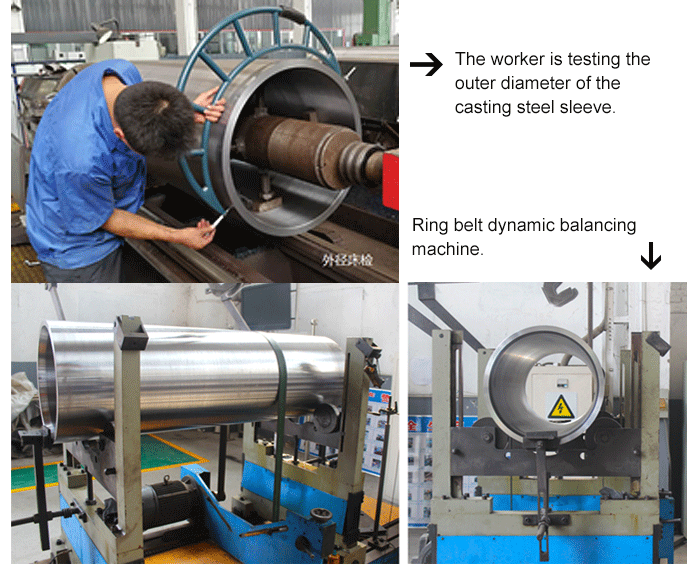
Yüksek dönüş hızı nedeniyle, bu alüminyum haddehane kovanı için dinamik denge önemli bir gerekliliktir. Kalan dengesizlik kontrol edilir.≤0,4 g·cm/kgkarşılık gelenG0.4 sınıfı.
Bu kılıf aynı zamanda yüksek frekanslı titreşimleri bastırmak üzere tasarlanmıştır ve belirtilen titreşim genliği kontrol altında tutulmaktadır.≤0,8 μmKalan dengesizliği ve titreşimi kontrol etmek, yüksek hızlı alüminyum şerit ve folyo haddeleme sırasında dönme stabilitesini iyileştirmeye ve tutarlı haddeleme koşullarını desteklemeye yardımcı olur.
Bu nedenle, malzeme dayanımı, ısıl işlem, boyutsal doğruluk ve dinamik denge kombinasyonu, yalnızca son kontrol sırasında değil, tüm üretim süreci boyunca dikkate alınır.
Büyük Boy Hassas İşleme
Kol kalıbı ilk olarak bir işlemden geçirilir.GW Precision Technology tarafından geliştirilen delik delme makinesiDelme işlemi sırasında, iç açıklığın ön ve arka uçları arasındaki eşmerkezliliği kontrol etmek için işleme süreci kullanılır.
İş parçası sabit kalırken, takım mili dönerek iç deliği keser. Bu işleme yöntemi, açıklıktaki koniklik ve şekil hatalarını azaltmaya yardımcı olur. Ayrıca, işleme sırasında daha düzgün talaş kaldırmayı destekleyerek yüzey kalitesini iyileştirir ve talaş birikiminden kaynaklanan çizik olasılığını azaltır.
İlk delik açma işleminden sonra, manşon daha ileri bir işleme tabi tutulur.Yüksek hassasiyetli büyük boyutlu işleme alanındaki yıllar süren deneyimle geliştirilmiş çift kendinden merkezlemeli CNC takım tezgahı..
İş parçasının iç delik uçlarını hızlı bir şekilde konumlandırmak için makinenin her iki ucuna hidrolik destek aynaları monte edilmiştir. Bu konumlandırma yöntemi, sonraki işleme sırasında gerekli eşmerkezliliğin korunmasına yardımcı olur. Daha sonra, iç ve dış yüzeyler arasındaki gerekli ilişki korunarak dış silindirik yüzeyin işlenmesi için CNC işlemi kullanılır.
Her iki uçtaki iç deliklerin konik dairesel yüzeyleri de gerekli eşmerkezlilik sağlanarak işlenir. Bu işleme dizisi, yüksek hızlı haddeleme ekipmanlarında kullanılan büyük bir döner manşon için kontrollü geometrik hassasiyet sağlar.
Kaynak ve Kalite Kontrol
Kaynakla onarım gerektiğinde, manşon yaklaşık olarak önceden ısıtılır.200–300°CKaynak işleminden önce, çatlama riskini azaltmak ve artık termal gerilimi kontrol etmek için kaynak sonrası ısıl işlem uygulanır.
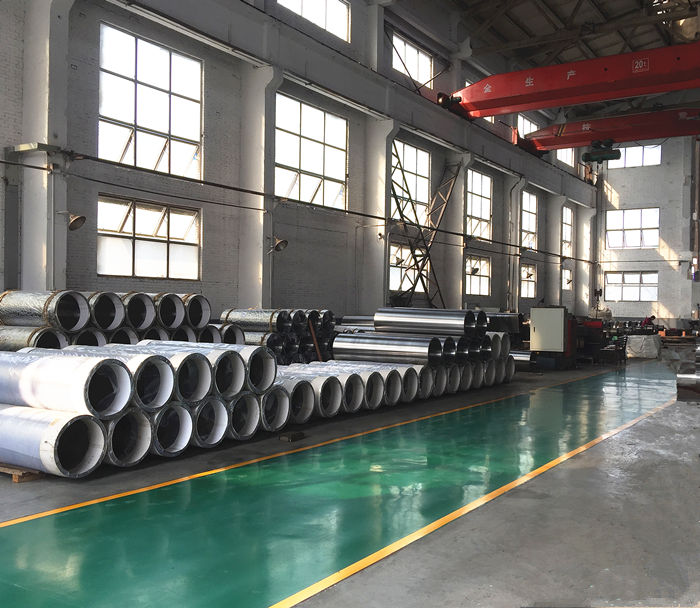
Üretimi tamamlanmış kılıf için kalite dokümantasyonu şunları içerir:Kimyasal bileşim analizi raporu, ısıl işlem raporu, malzeme mekanik analizi raporu, boyut toleransı raporu ve şekil ve konum toleransı raporu.Bu kayıtlar, malzeme, ısıl işlem koşulu ve nihai işleme sonuçları için izlenebilirlik sağlar.
Bu kombinasyon35NiCrMo malzeme, kontrollü ısıl işlem, büyük boyutlu hassas CNC işleme, dinamik denge denetimi ve belgelenmiş kalite kontrolü.Yüksek hızlı alüminyum şerit ve folyo haddehanelerinde kullanılan dökme çelik manşonlar için eksiksiz bir üretim süreci sağlar.
Özelleştirilmiş Üretim
GW Precision Technology bu ürünü üretmektedir.35NiCrMo dökme çelik kılıfMüşterinin haddeleme ekipmanının teknik ve boyut gereksinimlerine göre.565 × 505 × 1700 mmBelirtilen alüminyum haddeleme uygulaması için imalat ve kalite kontrol sürecine, manşon özellikleri, yüksek hızlı uygulama aralığı, dinamik denge gereksinimi, işleme süreci ve muayene dokümantasyonu entegre edilebilir.