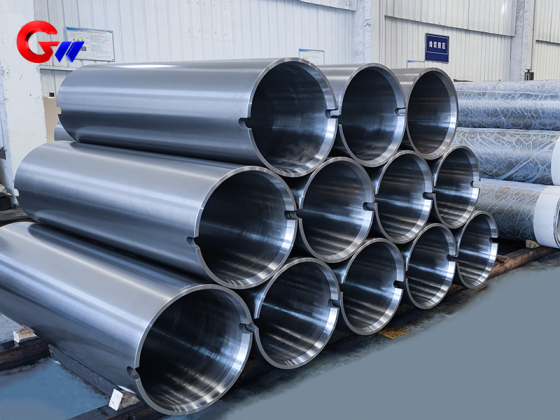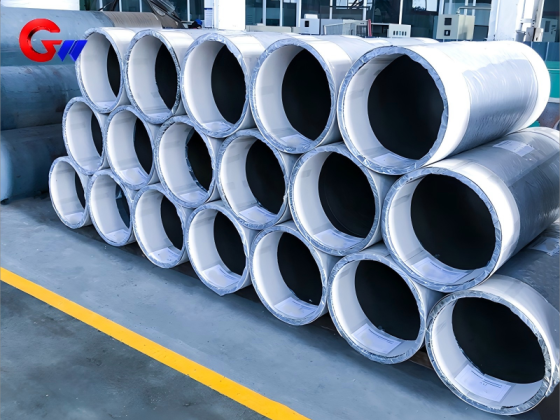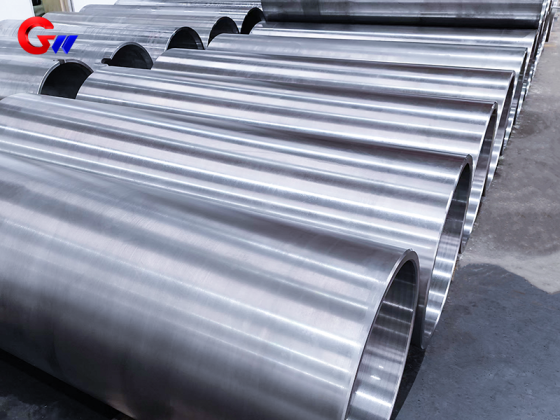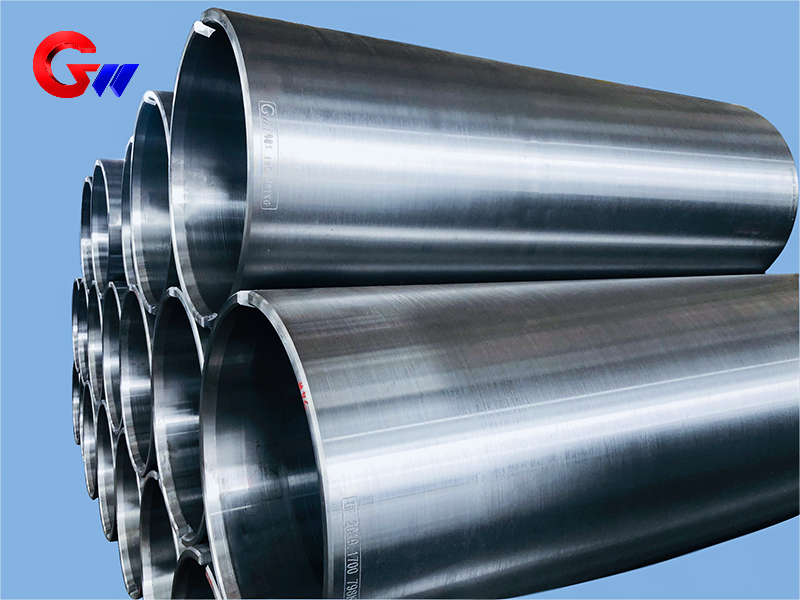
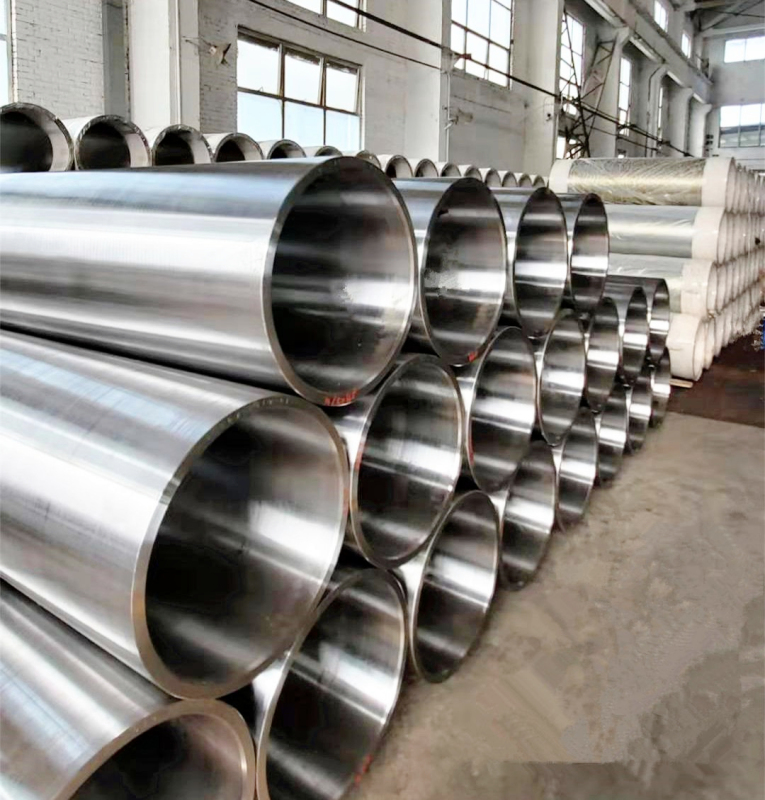
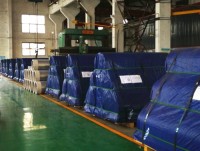
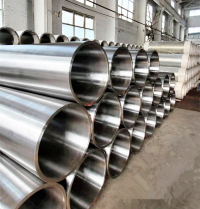
Bakır folyo haddehanesinde kullanılan dökme çelik makara
Bakır folyo haddehaneleri için 35CrMoV döküm çelik kovan, santrifüj döküm, ısıl işlem, özel delik delme, hassas CNC işleme ve %100 dinamik dengeleme denetimi ile üretilmiştir. Müşteri gereksinimlerine göre mekanik özellikler ve geometrik toleranslar kontrol edilerek, 565×505×1600 mm ve 665×605×2000 mm ölçülerinde özelleştirilmiş özellikler sunulmaktadır.
- GW Precision
- Çin, Luoyang
- Sözleşme Hükmü
- Çelik makaraların yıllık üretim kapasitesi 4000 adettir.
- bilgi
Bakır folyo haddehanesinde kullanılan dökme çelik makara
| Dökme Çelik Makara | Malzeme | Özellikler |
| Bakır folyo haddehanesinde kullanılan makine | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Dökme çelik manşon, bakır folyo haddeleme ekipmanlarında kullanılan büyük ve hassas bir mekanik bileşendir. GW Precision, müşteri çizimlerine, malzeme gereksinimlerine, boyut toleranslarına ve geometrik doğruluk gereksinimlerine göre özelleştirilmiş çelik manşonlar üretmektedir. Bu ürün için,35CrMoV alaşımlı çelikMalzeme olarak kullanılır ve mevcut özellikleri şunlardır:565×505×1600 mmVe665×605×2000 mm.
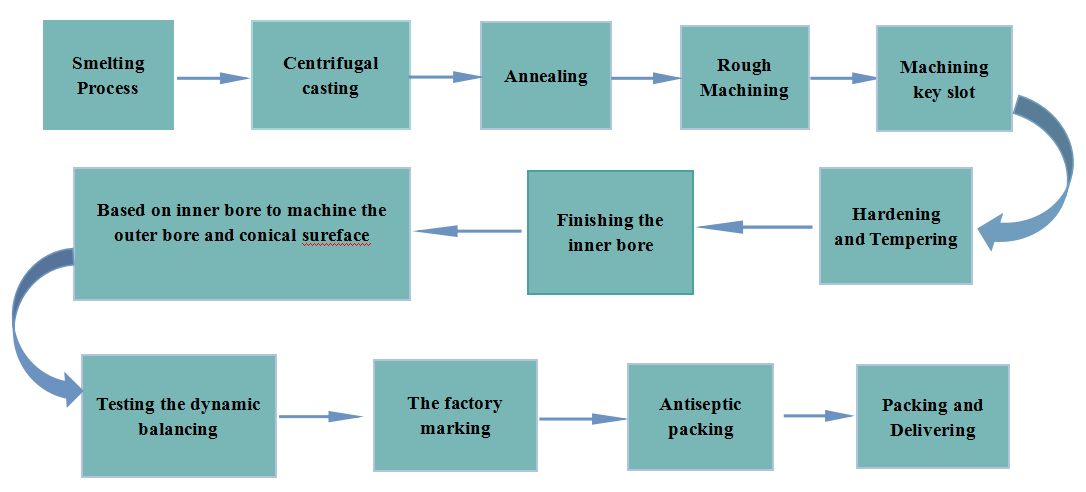
Üretim süreci, kontrollü ergitme ve döküm, santrifüj döküm, ısıl işlem, özel delik delme, hassas CNC işleme ve dinamik dengeleme denetimini bir araya getirir. Komple işleme sistemi, döküm çelik kovanın eşmerkezliliğini, silindirikliğini, simetrisini ve dinamik dengesini kontrol etmek için sürekli iyileştirme yoluyla geliştirilmiştir.
35CrMoV Malzeme ve Mekanik Özellikleri
35CrMoV döküm çelik kovan, gerekli mekanik özellikleri elde etmek için su verme ve temperleme yoluyla ısıl işleme tabi tutulur. Isıl işlem sonrası tipik performans göstergeleri arasında sertlik, çekme dayanımı, akma dayanımı, uzama, darbe dayanıklılığı ve yüksek sıcaklık sertliği bulunur.
Tipik mekanik özellikleri şunlardır:
Sertlik: Oda sıcaklığında HRC 48–52Rockwell sertlik testine göreASTM E18.
Çekme dayanımı: Oda sıcaklığında 1500–1800 MPatest edildiğine göreASTM E8.
Akma dayanımı: 1200–1400 MPa.
Uzama: %10–15bir temele dayanarak50 mm ölçü uzunluğu.
Darbe dayanımı: 20–40 J/cm²Charpy çentik darbe yöntemiyle test edilmiştir.
Kırmızı sertlik: 600°C'de ≥HRC 38test edildikten sonra1 saat yüksek sıcaklıkta bekletme.
Bu özellikler, haddehane makinelerinde kullanılan çelik manşonlar için önemlidir çünkü parçanın sürekli mekanik çalışma sırasında yeterli mukavemeti ve boyutsal kararlılığı koruması gerekir. Son ısıl işlem koşulu ve muayene gereksinimleri, müşterinin teknik şartnamesine göre kontrol edilebilir.
Kontrollü Ergitme ve Döküm Prosesi
GW Precision, döküm çelik kovan üretiminde kontrollü ergitme ve döküm teknolojisini kullanmaktadır. Ergitme ve döküm ekipmanı, döküm çelik kovan malzemesinin kimyasal bileşimini kontrol etmek için muayene ve test prosedürleriyle desteklenmektedir.
Malzeme bileşiminin doğru kontrolü, sonraki döküm, ısıl işlem ve işleme için güvenilir bir temel sağlar. Malzeme muayene süreci, çelik manşonun sonraki üretim aşamalarına geçmeden önce belirtilen malzeme gereksinimlerini karşıladığını doğrulamak için kullanılır.
Büyük boyutlu çelik kovanlar için, döküm kalıbının kalitesi, daha sonraki işleme stabilitesini ve nihai geometrik doğruluğu doğrudan etkiler. Bu nedenle, malzeme kontrolü ve döküm kalitesi, tüm üretim sürecinin önemli parçalarıdır.
Çelik Manşon Dökümü için Santrifüj Döküm
Savurma dökümÇelik kovan dökümünde iç ve dış yüzeylerin kalitesini ve bütünlüğünü iyileştirmek için kullanılır. Santrifüj döküm işlemi, yüzey kusurlarının oluşumunu azaltmaya yardımcı olur, örneğin...çatlaklar, cüruf kalıntıları, gözenekler ve kum delikleri.
Döküm yüzeyinin kalitesi, özellikle büyük silindirik parçalar için çok önemlidir çünkü sonraki işleme aşamalarında döküm parçasından hassas iç ve dış silindirik yüzeyler elde edilmelidir. İstikrarlı bir döküm işlemi, delme, tornalama, taşlama ve diğer hassas işleme operasyonları için uygun bir temel sağlar.
Döküm ve ön incelemeden sonra, çelik kovan ham maddesi sonraki işleme ve ısıl işlem süreçlerine girer. Spesifik üretim yolu, kovan özelliklerine ve müşteri gereksinimlerine göre ayarlanır.
Dökme Çelik Manşonun Isıl İşlemi
35CrMoV döküm çelik kovanın belirli mekanik özelliklere sahip olması gerektiğinde ısıl işlem önemli bir üretim aşamasıdır.
GW Precision, belirli mekanik performans gerektiren çelik manşonlara olgunlaşmış bir ısıl işlem süreci uygular. Isıl işlemden sonra, nihai ürünün durumunu doğrulamak için ilgili mekanik özellik testleri gerçekleştirilir.
Isıl işlem süreci, haddehane uygulaması için gerekli mekanik özellikleri korurken, istenen sertlik ve mukavemeti elde etmek üzere tasarlanmıştır. Mekanik özellik incelemesi, ürünün durumunun hem malzeme performansı hem de işleme hassasiyeti açısından değerlendirilebilmesi için geleneksel boyut incelemesiyle birlikte gerçekleştirilir.
Bu 35CrMoV döküm çelik kovan için tipik ısıl işlem görmüş performans özellikleri şunlardır:HRC 48–52 sertlik,1500–1800 MPa çekme dayanımı,1200–1400 MPa akma dayanımı,%10-15 uzama, Ve20–40 J/cm² darbe dayanımıYüksek sıcaklık sertliği gereksinimi şöyledir:600°C'de bir saat bekletildikten sonra ≥HRC 38.
Son ısıl işlem koşulu, müşterinin belirttiği mekanik özellik gereksinimlerine ve geçerli muayene kriterlerine göre kontrol edilir.
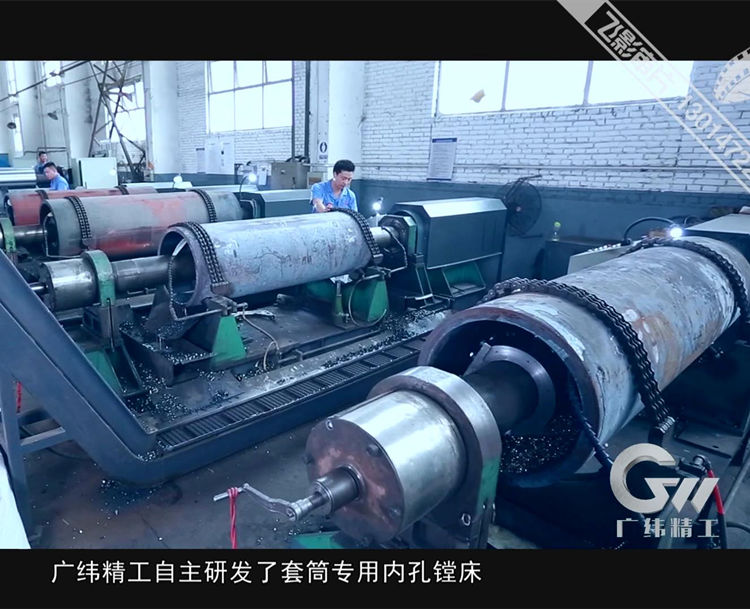
Özel Delik Açma Makinesi
Bu döküm çelik kovanın önemli üretim yeteneklerinden biri de şirketin bağımsız olarak geliştirdiği özel delme makinesidir. Ekipman, GW Precision tarafından araştırılıp geliştirilmiş olup, onay almıştır.ulusal patent.
Bu özel makine, yüksek rijitlik ve yüksek işleme hassasiyeti ile tasarlanmıştır. İşleme yapısı, delik işleme işlemi sırasında iş parçasının konumunu korumaya yardımcı olan geri dönüşsüz bir sıkıştırma düzeni kullanır.
Bu özel ekipmanın geliştirilmesi ve sürekli iyileştirilmesi, GW Precision'ın büyük çelik manşonlar için entegre bir işleme sistemi kurmasına yardımcı olmuştur. Sistem, kontrol etmeye odaklanmaktadır.eşmerkezlilik, silindiriklik, simetri ve dinamik dengeüretim süreci boyunca.
Belirli boyut toleransları ve geometrik doğruluk toleransları, ürün tasarımından bağımsız olarak sabit bir tolerans uygulamak yerine, müşterinin çizimlerine ve teknik gereksinimlerine göre sıkı bir şekilde kontrol edilir.
Çelik Manşon Boşluğunun Hassas Delinmesi
Dökme çelik kovan boşluğu, öncelikle GW Precision tarafından geliştirilen özel delme makinesinde işlenir.
Delme işlemi sırasında, açıklığın ön ve arka uçları arasında eşmerkezlilik sağlamak için kovan boşluğu ayarlanabilir. Bu konumlandırma yöntemi, istikrarlı kesme koşullarını korumaya ve işleme doğruluğunu artırmaya yardımcı olur.
Kesme işlemi sırasında, iş parçası sabit kalırken takım mili dönerek iç deliği işler. Bu işleme yöntemi, koniklik ve diğer şekil hataları da dahil olmak üzere iş parçasının dönmesiyle ilgili hataları önler.
İşleme sırasında talaşların istikrarlı bir şekilde uzaklaştırılması, işlenmiş yüzeyin durumunu iyileştirmeye ve talaşların işlenmiş yüzeyi çizme olasılığını azaltmaya yardımcı olur. Bu işlem özellikleri, işleme kararlılığının nihai geometrik doğruluğu doğrudan etkilediği büyük çaplı ve uzun çelik manşonların işlenmesinde önemlidir.
Çift Kendinden Merkezlemeli CNC İşleme
Delik delme ve frezeleme işlemlerinden sonra, döküm çelik manşon daha sonra bir işlemden geçirilir.çift kendinden merkezlemeli CNC takım tezgahıGW Precision'ın büyük boyutlu parçaların yüksek hassasiyetli işlenmesi alanındaki uzun süreli araştırma ve deneyiminden geliştirilmiştir.
Manşonun her iki ucuna hidrolik destek mandrenleri takılmıştır. Bu mandrenler, iç deliğin iki ucunu hızlı bir şekilde konumlandırabilir ve izin verilen tolerans dahilinde ön ve arka iç delik bölümleri arasındaki eşmerkezliliğin kontrol edilmesine yardımcı olabilir.
Konumlandırma işleminden sonra, takım tezgahı, iç ve dış daireler arasındaki eşmerkezliliği izin verilen tolerans aralığı içinde kontrol ederek dış silindirik yüzeyi işler.
Her iki uçtaki iç deliklerin konik daireleri de, belirtilen tolerans dahilinde eşmerkezliliği korumak için işlenir ve kontrol edilir. Bu çift kendinden merkezlemeli işleme yöntemi, özellikle büyük çelik manşonlar için kullanışlıdır çünkü iç delik, dış çap ve her iki uçtaki referans yüzeyleri arasındaki ilişki, nihai montaj doğruluğunu doğrudan etkiler.
Geometrik Doğruluk ve Proses Kontrolü
Bakır folyo haddeleme ekipmanında kullanılan büyük dökme çelik manşon için, nihai ürünü değerlendirmek için yalnızca boyutsal doğruluk yeterli değildir. Farklı işlenmiş yüzeyler arasındaki ilişki de kontrol edilmelidir.
Bu nedenle GW Precision'ın entegre işleme sistemi, aşağıdakiler de dahil olmak üzere çeşitli temel geometrik özelliklere odaklanmaktadır.eşmerkezlilik, silindiriklik ve simetriBu parametreler, yalnızca son kontrol sırasında değil, tüm işlem dizisi boyunca kontrol edilir.
Özel olarak tasarlanmış delme makinesi, çift kendinden merkezlemeli CNC tezgahı ve ilgili hassas işleme süreçleri, çelik manşon için istikrarlı işleme referansları oluşturmak üzere birlikte çalışır.
Belirli boyutsal tolerans ve geometrik tolerans, müşterinin çizimlerine ve teknik gereksinimlerine göre belirlenir. Bu, döküm çelik manşonun, desteklenmeyen standart boyutlar uygulanmadan, farklı bakır folyo haddehane konfigürasyonları ve farklı ekipman arayüzleri için üretilmesine olanak tanır.
Dinamik Dengeleme Testi
Dinamik dengeleme, haddehane makinelerinde kullanılan büyük, dönen çelik kovanlar için önemli bir kontrol maddesidir.
GW Precision, ısıl işlem sonrası geleneksel boyut kontrolü ve mekanik özellik testlerine ek olarak, döküm çelik kovan ürünlerinin kalitesini daha da doğrulamak için dinamik dengeleme kontrolü de gerçekleştirir.
Ahalkalı kayışlı dinamik dengeleme makinesişu amaçla kullanılabilir:%100 dinamik dengeleme testiDöküm çelik kovanların denge kontrolü, parçanın dönme durumunu etkileyebilecek artık dengesizlikleri belirlemeye yardımcı olur.
Büyük dönen parçalar için dinamik dengeleme, kararlı çalışma ile yakından ilişkilidir. Bu nedenle, dinamik dengeleme, boyutsal doğruluk, geometrik doğruluk ve ısıl işlem görmüş mekanik özelliklerle birlikte muayene sürecine dahil edilir.
Bakır Folyo Haddehaneleri için Özel Dökme Çelik Manşon
35CrMoV döküm çelik manşon, bakır folyo haddeleme tesislerinde kullanılmak üzere üretilmiştir ve müşteri çizimleri ve teknik gereksinimlerine göre özelleştirilebilir. Mevcut verilerde yer alan ürün özellikleri şunlardır:565×505×1600 mmVe665×605×2000 mm.
GW Precision'ın üretim süreci, malzeme ve döküm kontrolü, santrifüj döküm, ısıl işlem, özel delik delme, hassas delme, çift kendinden merkezlemeli CNC işleme ve dinamik dengeleme denetimini kapsamaktadır.
Bu işlemlerin birleşimi, çelik manşonun malzeme durumunun, mekanik özelliklerinin, boyutsal doğruluğunun ve geometrik doğruluğunun istikrarlı bir şekilde kontrol edilmesini sağlamayı amaçlamaktadır. Belirli mekanik özellikler gerektiren ürünler için, ilgili teknik gerekliliklere göre ısıl işlem uygulanır ve ardından ilgili mekanik özellik testleri yapılır.
Hassas işleme için, GW Precision tarafından geliştirilen özel delik delme makinesi, büyük kovan boşlukları için istikrarlı bir işleme yöntemi sunar. Ardından gelen çift kendinden merkezlemeli CNC işleme süreci, iç ve dış silindirik yüzeyler ile iki uçlu iç delik geometrisi arasındaki ilişkiyi kontrol eder.